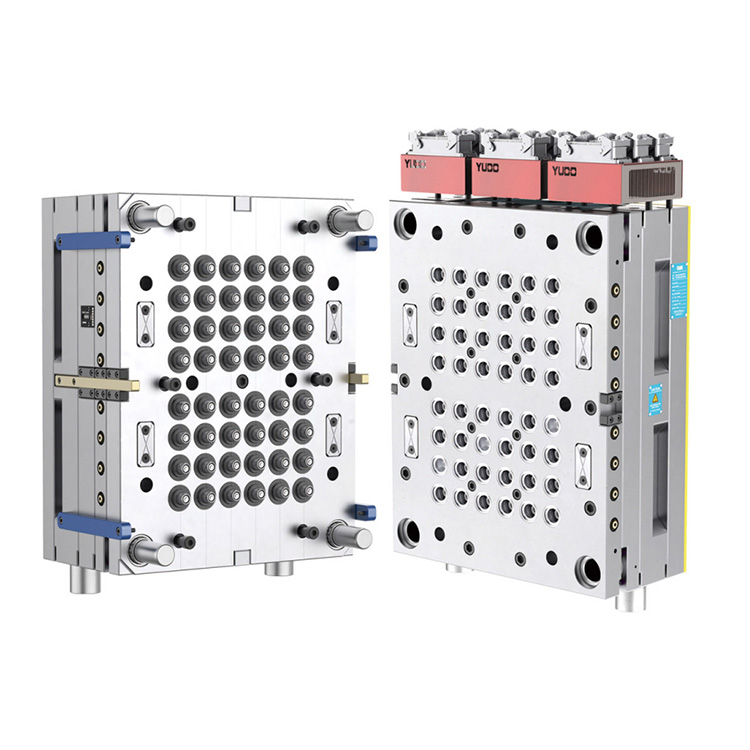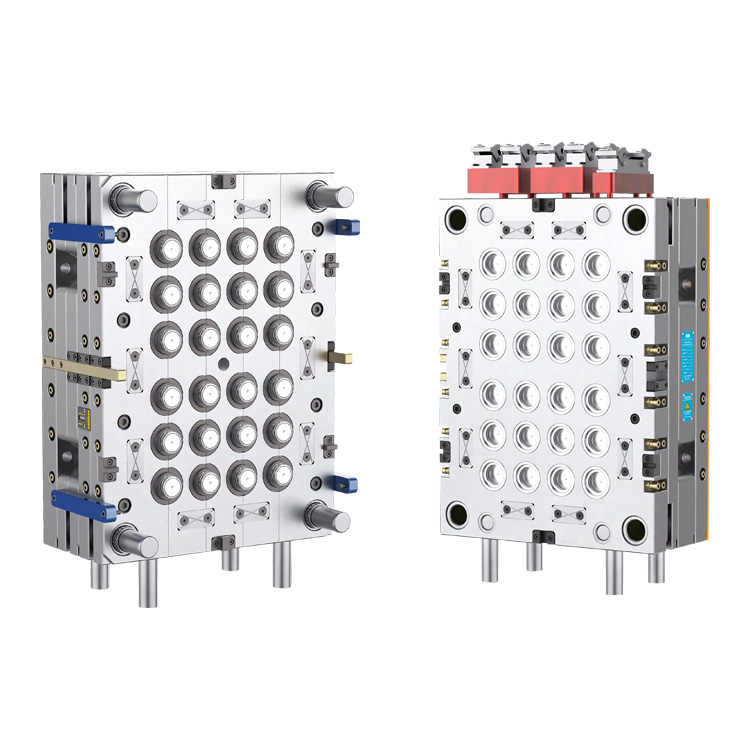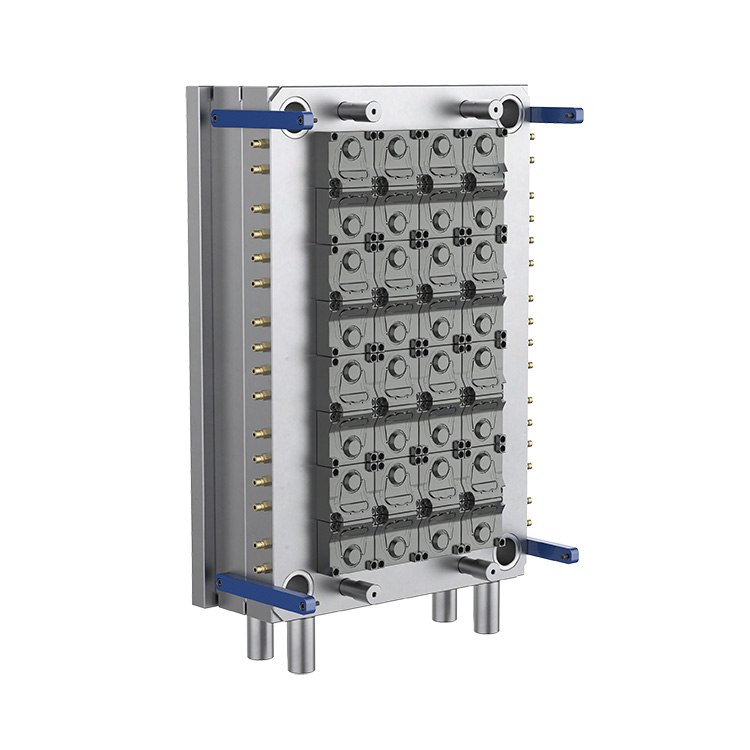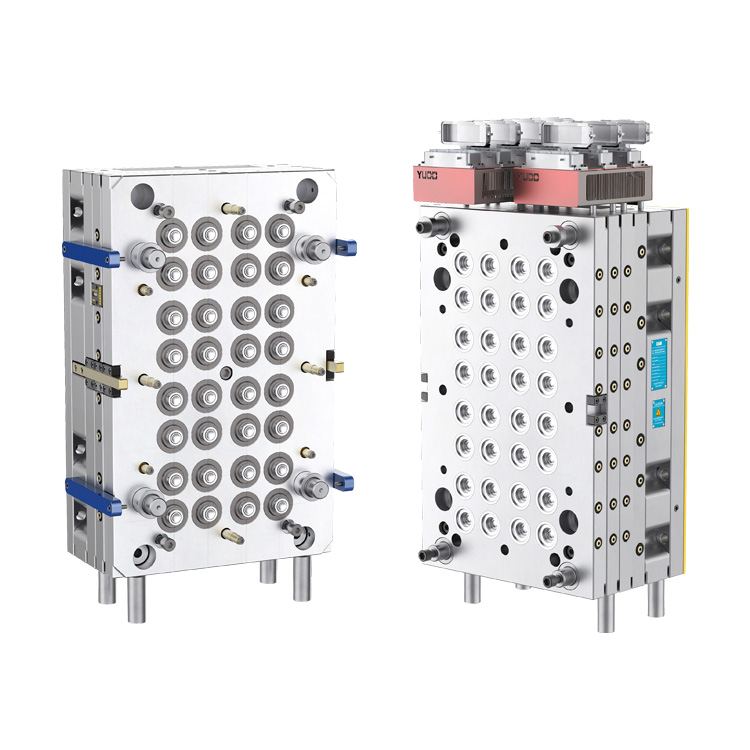
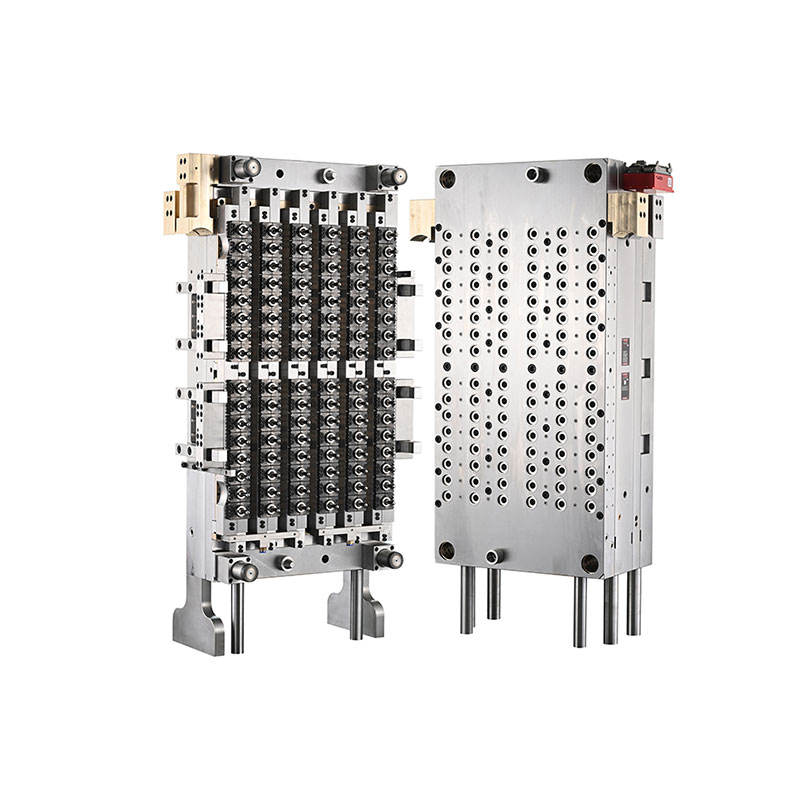
Dae Long, um fabricante de moldes de injeção com sede na China, com mais de 30 anos de experiência no setor, fornece soluções de ferramentas de precisão para produção de embalagens plásticas em alto volume. O96-Cavity 29 molde de pré-forma para animais de estimação de 25 pescoços com porta de válvula de agulhafoi projetado para a fabricação exigente de pré-formas PET, combinando um layout de alta cavidade, um sistema de câmara quente controlado e compatibilidade com equipamentos de produção automatizados para suportar produção consistente para aplicações diárias de embalagens de bebidas, alimentos e produtos químicos.
Um molde de pré-forma PET de alto desempenho afeta diretamente a eficiência da produção, a consistência dimensional, a utilização do material e a qualidade da garrafa a jusante. Uma configuração de 96 cavidades permite que os fabricantes produzam múltiplas pré-formas em cada ciclo de injeção, enquanto um sistema de câmara quente com válvula de agulha ajuda a controlar o fornecimento de material fundido em comportas individuais. Para fabricantes que utilizam máquinas de moldagem por injeção Nestal compatíveis e automação robótica de cinco estações, o projeto de molde correto pode suportar uma produção estável e repetível. Este artigo explica os princípios de funcionamento do molde, as principais escolhas de materiais, vantagens de engenharia, critérios de seleção, requisitos de manutenção e considerações práticas para avaliar um investimento em molde de pré-forma PET de alta cavidade.
As pré-formas PET são componentes moldados por injeção que são posteriormente reaquecidos e moldados por estiramento e sopro em garrafas ou outros recipientes. Suas dimensões, distribuição de material, geometria do gargalo e condição da superfície influenciam o desempenho da embalagem acabada.
Um molde de 96 cavidades contém 96 posições de cavidades individuais, permitindo que um sistema de moldagem por injeção configurado adequadamente forme até 96 pré-formas em um ciclo completo de moldagem. Este arranjo é particularmente adequado para fabricantes que buscam uma capacidade de produção substancial sem depender de inúmeras máquinas de moldagem separadas.
A especificação do braço 29/25 identifica o design de acabamento do braço pretendido. Os compradores devem confirmar o perfil preciso da rosca, as dimensões da vedação, a compatibilidade do fechamento e o desenho relevante do gargalo antes de fazer o pedido. Esses detalhes determinam se a pré-forma acabada se adequará ao processo pretendido de sopro de tampa e garrafa.
De acordo com as informações do produto Daelong, este molde foi projetado para máquinas de moldagem por injeção Nestal equipadas com um sistema robótico de cinco estações. A compatibilidade real deve ser confirmada em relação ao modelo da máquina do comprador, dimensões da placa, capacidade de injeção e configuração de automação.
Na moldagem por injeção de alta cavidade, distribuir uniformemente o PET fundido em todas as cavidades é um grande desafio de engenharia. Variações na temperatura de fusão, pressão, resistência ao fluxo ou desempenho da comporta podem causar diferenças no peso, aparência e precisão dimensional da pré-forma.
Um sistema de câmara quente com válvula de agulha usa um pino de válvula móvel para controlar a abertura e o fechamento da comporta. O sistema foi projetado para gerenciar a entrada de material fundido em cada cavidade e pode ajudar a produzir áreas de entrada mais limpas e um enchimento mais consistente quando corretamente projetado, mantido e sincronizado com o processo de injeção.
Dae Long especifica um sistema de câmara quente com bico valvulado série PC-VG para este modelo. Os resultados finais dependem do projeto geral da câmara quente, da condição do pino da válvula, do controle de temperatura, das configurações de injeção, do desempenho de resfriamento e da preparação da resina PET. Os compradores devem solicitar um teste de molde e avaliação de amostra para verificar o desempenho sob suas condições operacionais reais.
A seleção do material é essencial para um molde de pré-forma PET de alta cavidade porque os componentes individuais experimentam diferentes combinações de calor, pressão, fricção e movimentos mecânicos repetidos. Aços para ferramentas e materiais de câmara quente apropriados ajudam a manter a estabilidade dimensional, a resistência ao desgaste e a operação confiável a longo prazo.
A tabela a seguir resume os materiais e informações de engenharia publicados pela Daelong para este molde.
| Componente | Material Especificado | Dureza Publicada | Finalidade de Engenharia |
|---|---|---|---|
| Cavidade e núcleo | Alemanha 2316 aço | CDH 42–45; endurecimento de precisão até HRC 50–54 | Forma a geometria da pré-forma e oferece resistência ao desgaste |
| Anel de pescoço | Alemanha 2316 aço | CDH 45–50 | Forma o acabamento do pescoço e a interface de fechamento |
| Pino da válvula | Aço SKD51 do Japão | CDH 58–60 | Controla abertura e fechamento do portão |
| Bocal de câmara quente | Cobre-berílio dos EUA | CDH 37 | Suporta transferência de calor no conjunto do bico |
| Placa coletora | Aço H13 | CDH 35–38 | Suporta a estrutura múltipla da câmara quente |
| Placa base | Aço ferramenta P20 | CDH 27–32 | Fornece suporte estrutural para a montagem do molde |
Nota: Os valores de dureza acima seguem as especificações publicadas na página do produto. Os compradores devem confirmar os certificados finais do material, as condições do tratamento térmico, as especificações dos componentes e os registros de inspeção na documentação técnica aprovada.
Dae Long também relata tolerâncias de usinagem de 0,003–0,005 mm, intercambialidade de componentes de até 90% e concentricidade da espessura da parede da pré-forma de ±0,0075 mm em L = 100 mm. Estes são pontos importantes de avaliação técnica; seus métodos de medição, locais de inspeção e critérios de aceitação devem ser acordados antes da aceitação da produção.
A principal vantagem de uma configuração de 96 cavidades é a sua capacidade de formar muitas pré-formas em cada ciclo. Quando combinado com uma máquina injetora de tamanho adequado, enchimento balanceado, resfriamento eficaz e manuseio automatizado, esse layout pode ajudar os fabricantes a aumentar a produção e, ao mesmo tempo, fazer melhor uso do espaço de produção.
No entanto, o número real de pré-formas aceitáveis produzidas por hora depende do tempo de ciclo, da disponibilidade da máquina, da estabilidade do processo, da manutenção planeada e da percentagem de peças rejeitadas. O planejamento da produção deve, portanto, usar dados de testes verificados, em vez de apenas a contagem de cavidades.
O peso consistente da pré-forma, as dimensões do gargalo e a espessura da parede são essenciais para a moldagem por estiramento-sopro a jusante. As diferenças entre as cavidades podem levar à distribuição desigual do material, à resistência inconsistente da garrafa ou ao aumento das taxas de rejeição.
Uma câmara quente bem projetada, componentes de molde fabricados com precisão e resfriamento balanceado podem ajudar a reduzir essas variações. A amostragem de rotina e a identificação de cavidades são úteis para detectar problemas antes que afetem um grande lote de produção.
Dae Long identifica uma estrutura de cavidade intercambiável como uma das vantagens de engenharia do molde. Componentes substituíveis podem simplificar a manutenção direcionada porque uma seção desgastada ou danificada pode passar por manutenção sem substituir todo o conjunto do molde.
Os compradores devem confirmar o escopo real de intercambialidade, disponibilidade de peças sobressalentes, procedimentos de substituição e requisitos de verificação dimensional. Esses detalhes ajudam as equipes de manutenção a estimar o tempo de inatividade e a preparar estoques de peças sobressalentes apropriados.
A fabricação de pré-formas em alta velocidade depende de mais do que apenas o desempenho da injeção. Os equipamentos de manuseio, resfriamento, transporte, inspeção e sopro do robô devem trabalhar juntos. A compatibilidade com o sistema de automação pretendido ajuda a reduzir o manuseio manual e oferece suporte a um fluxo de trabalho de produção mais previsível.
O acabamento do gargalo 29/25 e o layout de 96 cavidades tornam esse tipo de molde relevante para operações de embalagem que exigem volumes substanciais de pré-formas PET. A adequação da garrafa acabada depende do desenho do gargalo, do peso da pré-forma, do grau da resina, da geometria da garrafa e das condições de enchimento pretendidas.
Nem todo gargalo 29/25 é intercambiável com todas as tampas de garrafas ou linhas de enchimento. Os fabricantes devem verificar os desenhos de fechamento, as características invioláveis, os requisitos de vedação e os padrões de embalagem aplicáveis antes de se comprometerem com um projeto de molde.
A seleção de um molde com muitas cavidades requer uma revisão de todo o sistema de produção, em vez de uma comparação apenas de números de cavidades ou preços de compra. Um molde tecnicamente adequado deve corresponder à máquina, à resina, ao design da garrafa, à meta de produção e aos recursos de manutenção disponíveis na fábrica.
Para obter detalhes adicionais do produto, analise o molde de pré-forma PET de 96 cavidades e gargalo 29/25 da Daelong com válvula de agulha e sua ampla gama de soluções de moldes de pré-forma PET.
Até mesmo um molde projetado com precisão requer manutenção regular para manter um desempenho consistente. Em um sistema de 96 cavidades, um pequeno problema que afete diversas cavidades pode gerar um número substancial de peças defeituosas se não for detectado.
A manutenção preventiva pode reduzir o tempo de inatividade inesperado e tornar a substituição de componentes mais previsível. O intervalo de manutenção apropriado deve ser baseado nas condições de produção, qualidade da resina, horas de operação, resultados de inspeção e recomendações do fabricante.
Um molde de pré-forma PET com 96 cavidades contém 96 cavidades de moldagem e pode produzir até 96 pré-formas por ciclo completo de injeção quando todas as cavidades estão funcionando corretamente. A produção real depende do tempo de ciclo, do desempenho da máquina e das taxas de aceitação do produto.
A designação 29/25 identifica a configuração pretendida do acabamento do pescoço. As dimensões exatas e a interface de fechamento devem ser confirmadas usando o desenho de engenharia aprovado para garantir a compatibilidade com o design selecionado da tampa e do frasco.
Um sistema de válvula de agulha controla a entrada do material fundido através de pinos de válvula móveis. Com design apropriado e configurações de processo, ele pode melhorar a consistência da comporta, suportar o enchimento controlado e reduzir certos defeitos relacionados à comporta na moldagem por injeção de alto volume.
Dae Long especifica compatibilidade com máquinas de moldagem por injeção Nestal equipadas com um sistema robótico de cinco estações. O modelo preciso da máquina e os requisitos de interface devem ser confirmados antes do pedido, incluindo força de fixação, capacidade de injeção, dimensões da placa e detalhes de automação.
As especificações publicadas incluem aço Germany 2316 para a cavidade, núcleo e anel de pescoço; Aço SKD51 do Japão para o pino da válvula; cobre-berílio para o bico da câmara quente; Aço H13 para placa manifold; e aço ferramenta P20 para a placa de base. Os requisitos finais de material e dureza devem ser confirmados na especificação de compra.
Os fabricantes devem manter temperaturas equilibradas nas câmaras quentes, parâmetros de injeção apropriados, resfriamento eficaz e superfícies de moldagem limpas. A amostragem regular cavidade por cavidade e a manutenção preventiva ajudam a identificar desvios antes que causem rejeições generalizadas.
Forneça o desenho do gargalo, o peso e as dimensões da pré-forma, a aplicação pretendida da garrafa, o modelo da máquina injetora, a meta de produção, as especificações da resina, os requisitos de automação e o cronograma de entrega preferencial. Esses detalhes ajudam o fabricante a avaliar a compatibilidade e a preparar uma proposta mais precisa.
Um molde de pré-forma PET de 96 cavidades com sistema de guilhotina valvulada pode ser um investimento valioso para fabricantes de embalagens que buscam alta capacidade de produção, qualidade repetível de pré-forma e compatibilidade com operações automatizadas de moldagem por injeção. Seu valor a longo prazo depende de engenharia de precisão, materiais adequados, enchimento e resfriamento equilibrados, integração confiável de máquinas e manutenção disciplinada.
A Daelong combina sua experiência na fabricação de moldes de injeção com um design de produto destinado à produção de pré-formas PET em alto volume. Antes de tomar uma decisão de compra, os fabricantes devem avaliar os desenhos técnicos, confirmar a compatibilidade da máquina e estabelecer critérios claros de aceitação para testes de moldes e entrega final.
Procurando uma solução confiável de molde de pré-forma PET para sua linha de produção? Contato Dae Longpara discutir suas especificações de pescoço 29/25, projeto de pré-forma, configuração da máquina e requisitos de saída. Visite a página do produto ou entre em contato conosco para solicitar detalhes técnicos e um orçamento adequado às suas necessidades de fabricação.